Ключевой особенностью беспроводного промышленного виброметра «Автон» К CMT-LoRaWAN-VT-A1 является применение передовых технологий трёхосевого измерения вибрации в сочетании с современными радиоканалами передачи данных. Устройство поддерживает технологию LoRa с покрытием до 15 км. Это делает виброметр «Автон» К CMT-LoRaWAN-VT-A1 ключевым компонентом для реализации концепций Индустрии 4.0, умных производств (Smart Factory) и промышленного интернета вещей (IIoT).
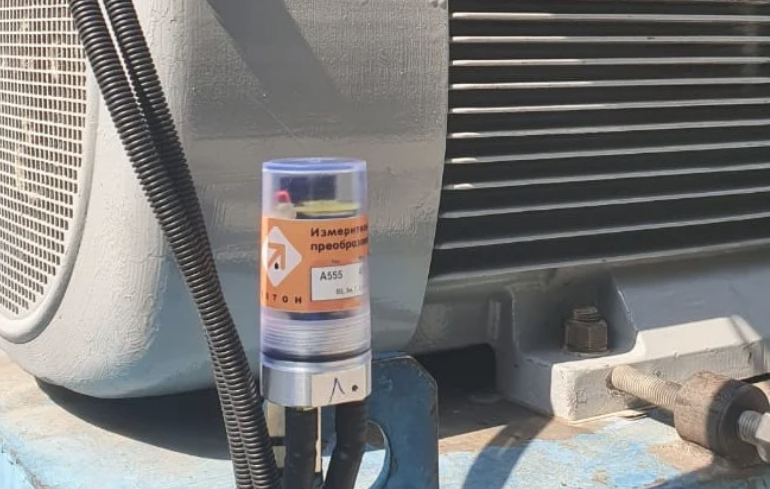
Взрывозащищённый вибродатчик «Автон» К CMT-LoRaWAN-VT-A1 предназначен для эксплуатации в производственных помещениях и на открытых площадках, включая взрывоопасные зоны, объекты химической и пищевой промышленности, а также энергетического сектора. Основные задачи, решаемые с помощью виброметра «Автон» К CMT-LoRaWAN-VT-A1:
-
Непрерывный мониторинг вибрационного состояния двигателей, редукторов, насосов, компрессоров и другого вращающегося оборудования;
-
Техническая диагностика оборудования по спектральным характеристикам вибрации — оценка балансировки, состояния подшипников, качества фундаментного крепления и соосности валов;
-
Контроль вибрационных нагрузок на опорные конструкции, рамы, фундаменты и технологические платформы.
Виброметр «Автон» К CMT-LoRaWAN-VT-A1 позволяет организовать постоянный контроль технического состояния оборудования в условиях, где ранее это было невозможно или экономически нецелесообразно. Благодаря компактным размерам, малому весу, беспроводной архитектуре и автономному питанию от сменных элементов, устройство обеспечивает многолетнюю работу без необходимости прокладки кабелей и частого обслуживания.
Преимущества виброметра «Автон» К CMT-LoRaWAN-VT-A1
- Стоимость виброметра «Автон» К CMT-LoRaWAN-VT-A1 значительно ниже традиционных проводных систем вибромониторинга
- Отсутствие затрат на прокладку кабелей связи и питания — не требуется разработка проектной документации
- Минимальное время монтажа — не более 0,3 человеко-часа на один датчик
- Гибкий выбор технологии передачи данных (LoRa) позволяет оптимизировать эксплуатационные расходы
- Обслуживание ограничивается заменой элементов питания один раз в несколько лет
- Четыре варианта исполнения с различной конфигурацией вибро- и термопреобразователей
- Упрощённая ориентация сенсоров при монтаже благодаря трёхосевой конструкции
- Возможность размещения передающего модуля отдельно от измерительных преобразователей для оптимизации радиосвязи
- Автоматическое формирование аварийных сообщений при превышении настроенных порогов вибрации и температуры
- Быстрый монтаж/демонтаж для применения на временных или мобильных объектах
- Удалённое конфигурирование параметров работы по каналам дальней связи
- Минимальное техническое обслуживание в течение всего срока эксплуатации
- Трёхосевое измерение виброускорения с одновременным контролем температуры
- Расчёт среднеквадратичных значений виброускорения, виброскорости и виброперемещения в реальном времени
- Два частотных диапазона (2–250 Гц и 10–1000 Гц) для работы с тихоходным и быстроходным оборудованием
- Возможность анализа формы сигнала виброускорения для углублённой диагностики
- Сертификация как средства измерений (№ 89826-23 в Государственном реестре)
- Высокая помехоустойчивость и криптографическая защита передаваемых данных
- Взрывозащищённое исполнение по стандарту (сертификат RU C-RU.BH02.B.00862/23)
- Степень защиты корпуса IP68 — полная защита от пыли и длительного погружения в воду
- Рабочий температурный диапазон от –56°C до +60°C
- Отсутствие внешних разъёмов и кабельных соединений — повышение надёжности в агрессивных средах
- Полный производственный цикл в России — гарантия поставок и технической поддержки
Модификации виброметра «Автон» К CMT-LoRaWAN-VT-A1
Для решения различных задач вибромониторинга и диагностики оборудование выпускается в четырёх основных конфигурациях:
ОДНОКАНАЛЬНЫЙ ВИБРОМЕТР
- Конфигурация: 1 измерительный канал вибрации
- Параметры: трёхосевое виброускорение
- Температурный канал: встроенный в вибропреобразователь
- Применение: базовый мониторинг вибрационного состояния в одной точке
- Артикул: CMT-LoRaWAN-VT-A1-1V
ОДНОКАНАЛЬНЫЙ ВИБРОМЕТР С ТЕРМОПРЕОБРАЗОВАТЕЛЕМ
- Конфигурация: 1 канал вибрации + 1 канал температуры
- Параметры: трёхосевая вибрация + температура поверхности
- Температурный датчик: выносной термопреобразователь
- Применение: комплексный контроль вибрации и температуры в одной точке
- Артикул: CMT-LoRaWAN-VT-A1-1VT
ДВУХКАНАЛЬНЫЙ ВИБРОМЕТР
- Конфигурация: 2 независимых канала вибрации
- Параметры: трёхосевая вибрация в двух точках
- Температурный канал: встроенный в каждый вибропреобразователь
- Применение: синхронный мониторинг вибрации на двух узлах оборудования
- Артикул: CMT-LoRaWAN-VT-A1-2V
ДВУХКАНАЛЬНЫЙ ВИБРОМЕТР С ТЕРМОПРЕОБРАЗОВАТЕЛЯМИ
- Конфигурация: 2 канала вибрации + 2 канала температуры
- Параметры: трёхосевая вибрация + температура в двух точках
- Температурные датчики: 2 выносных термопреобразователя
- Применение: полный мониторинг двух узлов оборудования
- Артикул: CMT-LoRaWAN-VT-A1-2VT
Примеры практического применения
Мониторинг вибрационного состояния насосных агрегатов на нефтехимическом предприятии
Исходная ситуация
На нефтехимическом комбинате в системе технологического охлаждения эксплуатируются центробежные насосные агрегаты. Повышенная вибрация подшипниковых узлов приводила к преждевременному износу оборудования, незапланированным остановкам производства и значительным затратам на ремонтно-восстановительные работы.
Цель внедрения
Организация непрерывного контроля вибрационного состояния насосного оборудования для раннего выявления дефектов, прогнозирования остаточного ресурса подшипников и оптимизации графика планово-предупредительного ремонта.
Реализованное решение
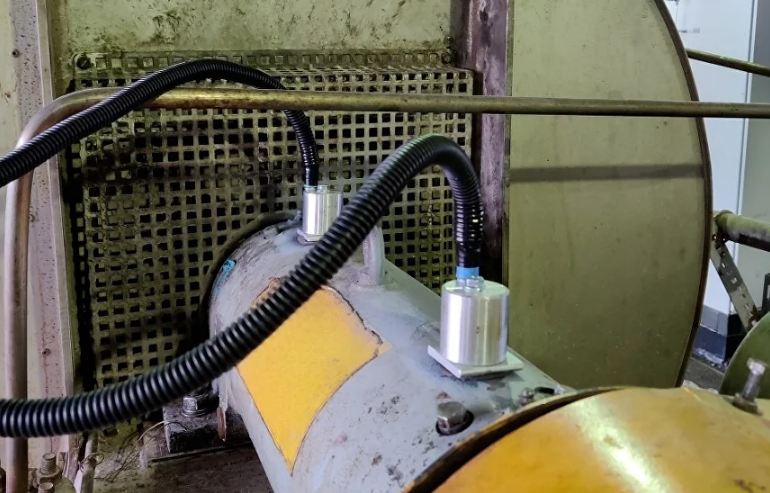
На корпусах подшипниковых узлов всех критичных насосных агрегатов установлены двухканальные виброметры «Автон» К CMT-LoRaWAN-VT-A1-2VT. Устройства осуществляют непрерывный трёхосевой контроль вибрации с одновременным измерением температуры подшипников. При превышении установленных пороговых значений вибрации или температуры система автоматически формирует аварийные сообщения, которые мгновенно поступают в систему диспетчеризации и на мобильные устройства ответственного персонала.
Полученные результаты
• Снижение количества внеплановых остановок оборудования на 68%
• Увеличение межремонтного интервала подшипниковых узлов на 40%
• Сокращение затрат на ремонтно-восстановительные работы на 52%
• Повышение общей надёжности технологического процесса


 Счётчик электрической энергии
 Счётчик воды
 Счётчик импульсов (вода, газ, тепло)
 Счётчик тепла
 Светильники






При заказе от 500 тыс. руб. предоставляются скидки